
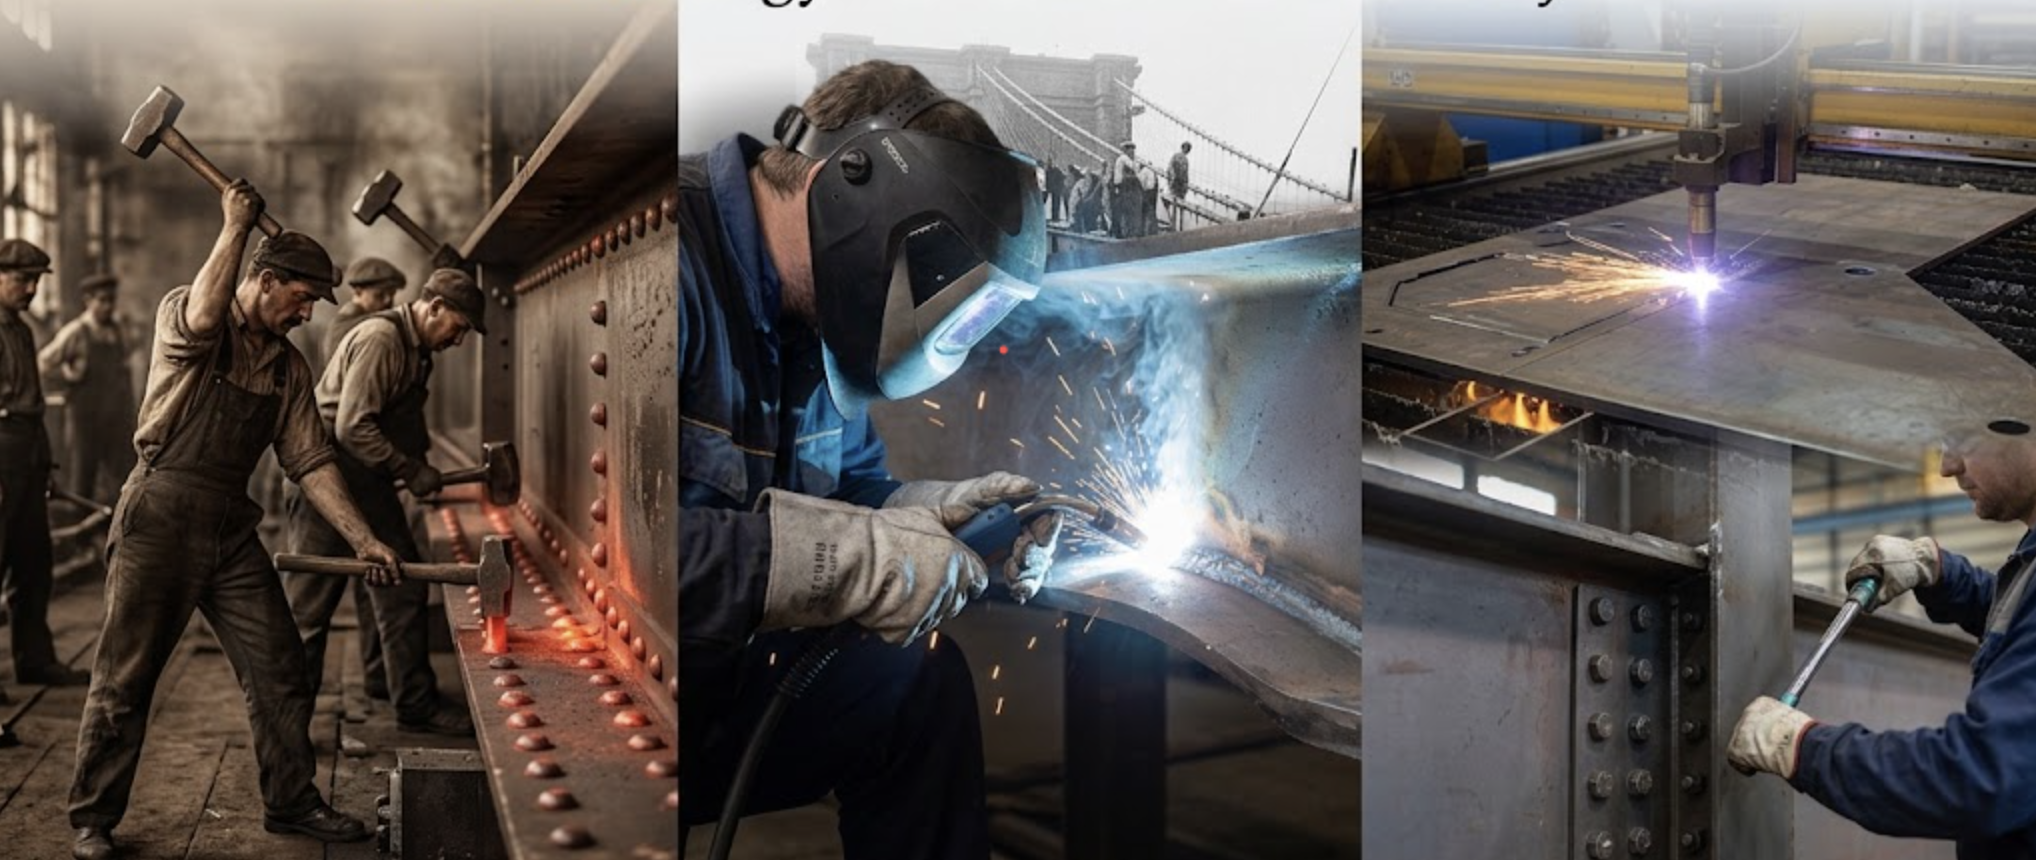
Az ipari építészet és a modern mérnöki művészet története elválaszthatatlan a fémszerkezetek kötési módjainak fejlődésétől. Az első öntöttvas hidaktól a több száz méteres fesztávú modern acélcsarnokokig az acélszerkezet-gyártás fejlődése mindig azon múlott, miként tudjuk az egyes elemeket a legmegbízhatóbban, leggyorsabban és leghatékonyabban összekötni. A 19. és 20. század folyamán alkalmazott kötéstechnikák nemcsak az épületek formáját és teherbírását határozták meg, hanem alapjaiban alakították át a kivitelezési folyamatokat, az anyagfelhasználást és a bekerülési költségeket is.
Amikor még milliónyi szegecs tartotta a világot
A 19. század második felében és a 20. század elején az acélszerkezet-gyártás egyeduralkodó kötéstechnikája a melegszegecselés volt. Ebben az időszakban épültek a kor legimpozánsabb mérnöki alkotásai, mint az Eiffel-torony, a Sydney Harbour Bridge vagy a korai amerikai felhőkarcolók és ipari csarnokok. A melegszegecselés során a szegecseket vörösizzásig hevítették, átdugták az előfúrt furatokon, majd kalapálással vagy hidraulikus préselé路上 alakították ki a zárófejet. A lehűlés során a szegecs hosszirányban összehúzódott, ami rendkívül nagy szorítóerőt hozzott létre a fémlemezek között.
Míg a szegecselt kötések korukban forradalminak számítottak és kiemelkedő dinamikus teherbírást biztosítottak, komoly korlátokkal is rendelkeztek. A furatok elkészítése rengeteg időt és precizitást igényelt, a szerkezet holtsúlya pedig jelentősen megnövekedett az átlapolások és a szegecsfejek tömege miatt. A kivitelezés ráadásul szélsőségesen munkaigényes és veszélyes volt: a több fős szegecselő brigádoknak tökéletes összhangban kellett dolgozniuk az izzó elemekkel a magasban.
A szegecselt fémszerkezetek másik hátránya a nehézkes karbantartásban mutatkozott meg. Bár a szegecselés kiválóan ellenállt a fáradásos töréseknek a rugalmassága miatt, egy korrodált vagy megsérült szegecs cseréje összetett, lassú folyamat volt. Ezen korlátok miatt a mérnökök folyamatosan olyan új fémszerkezet kötési módok után kutattak, amelyek gyorsabbá, könnyebbé és gazdaságosabbá tehették a gyártást.
Az elektromos ívhegesztés feltalálása és a II. világháborús áttörés
A fémszerkezet-gyártás igazi forradalmát a hegesztés története és az elektromos ívhegesztés elterjedése hozta el. Bár a hegesztési eljárások alapkutatásai már a 19. század végén megkezdődtek, a hegesztett kötés mint elismert és biztonságos méretezési eljárás csupán a 20. század harmincas éveire vált elfogadottá az építőiparban és az gépészetben.
Az áttörést a II. világháború ipari kényszere hozta meg. A tengeralattjárók és az úgynevezett Liberty teherhajók sorozatgyártásánál a hagyományos szegecselés túl lassúnak és költségesnek bizonyult. A hegesztés alkalmazásával a gyártási idő a töredékére csökkent, miközben a szerkezetek önsúlya átlagosan 15-20%-kal lett könnyebb a furatok, fejek és átlapoló lemezek elhagyása révén.
A szegecselés vs hegesztés összehasonlításban a hegesztés gyorsan átvette a vezetést. A hegesztett kötés folytonos folyadék- és gázzárást biztosított, amely az tartályok és zárt ipari vázszerkezetek esetében elengedhetetlen volt. Ugyanakkor a korai hegesztett szerkezeteknél megjelentek a feszültségkoncentrációból és a nem megfelelő varratminőségből adódó rideg törések is, amelyek rávilágítottak arra, hogy a hegesztés komoly kémiai, metallurgiai és minőségellenőrzési felkészültséget igényel.
A fedett ívű hegesztés, a védőgázos eljárások (MIG/MAG, TIG) és az ultrahangos meg roncsolásmentes varratvizsgálatok fejlődésével a hegesztett acélszerkezetek biztonsága és élettartama elérte a legmagasabb szintet, lehetővé téve a nagy fesztávú ipari csarnokok és komplex építészeti formák megvalósítását.
Csavarkötések és CNC technológia: Hogyan építkezünk ma a múlt tapasztalataiból?
A modern acélszerkezet-gyártás és a 21. századi mérnöki gyakorlat már nem egyetlen technológiára épít, hanem a különböző kötéstechnikák optimalizált kombinációját alkalmazza. A mai ipari csarnokok, vázszerkezetek, lépcsők és pódiumok gyártásánál a műhelymunka és a helyszíni szerelés élesen elválik egymástól.
A gyártóüzemben a nagyteljesítményű CNC vezérlésű plazma- és lézervágók, valamint a robotizált hegesztőállomások biztosítják a milliméterpontos előkészítést és a mikroporozitás-mentes varratokat. A főbb tartóelemeket és csomóponti lemezeket az üzemben hegesztéssel egyesítik, kihasználva az ellenőrzött körülményeket és a szigorú minőségbiztosítási rendszereket.
Ezzel szemben az építési helyszínen a gyorsaság és a szerelhetőség a legfontosabb szempont. A modern építészetben a helyszíni hegesztést lehetőség szerint minimalizálják, és helyette nagy szilárdságú, feszített csavarkötéseket alkalmaznak. A csavarkötések gyors szerelhetőséget, tisztább munkaterületet és pontosan kalkulálható meghúzási nyomatékot garantálnak, emellett megkönnyítik az esetleges későbbi átalakításokat vagy bontásokat is.
Az acélszerkezet gyártás fejlődése megmutatja, hogy a múlt szegecselt szerkezeteinek tapasztalataiból tanulva a mai beruházók, tervezők és kivitelezők olyan optimalizált megoldásokat kaphatnak, amelyek ötvözik a hegesztés által nyújtott maximális szilárdságot a modern csavart kötési módok rugalmasságával és költséghatékonyságával.
Egyedi acélszerkezetre van szüksége?
Tervezéstől a kivitelezésig – kérjen személyre szabott ajánlatot a Trison Metal szakértőitől!


