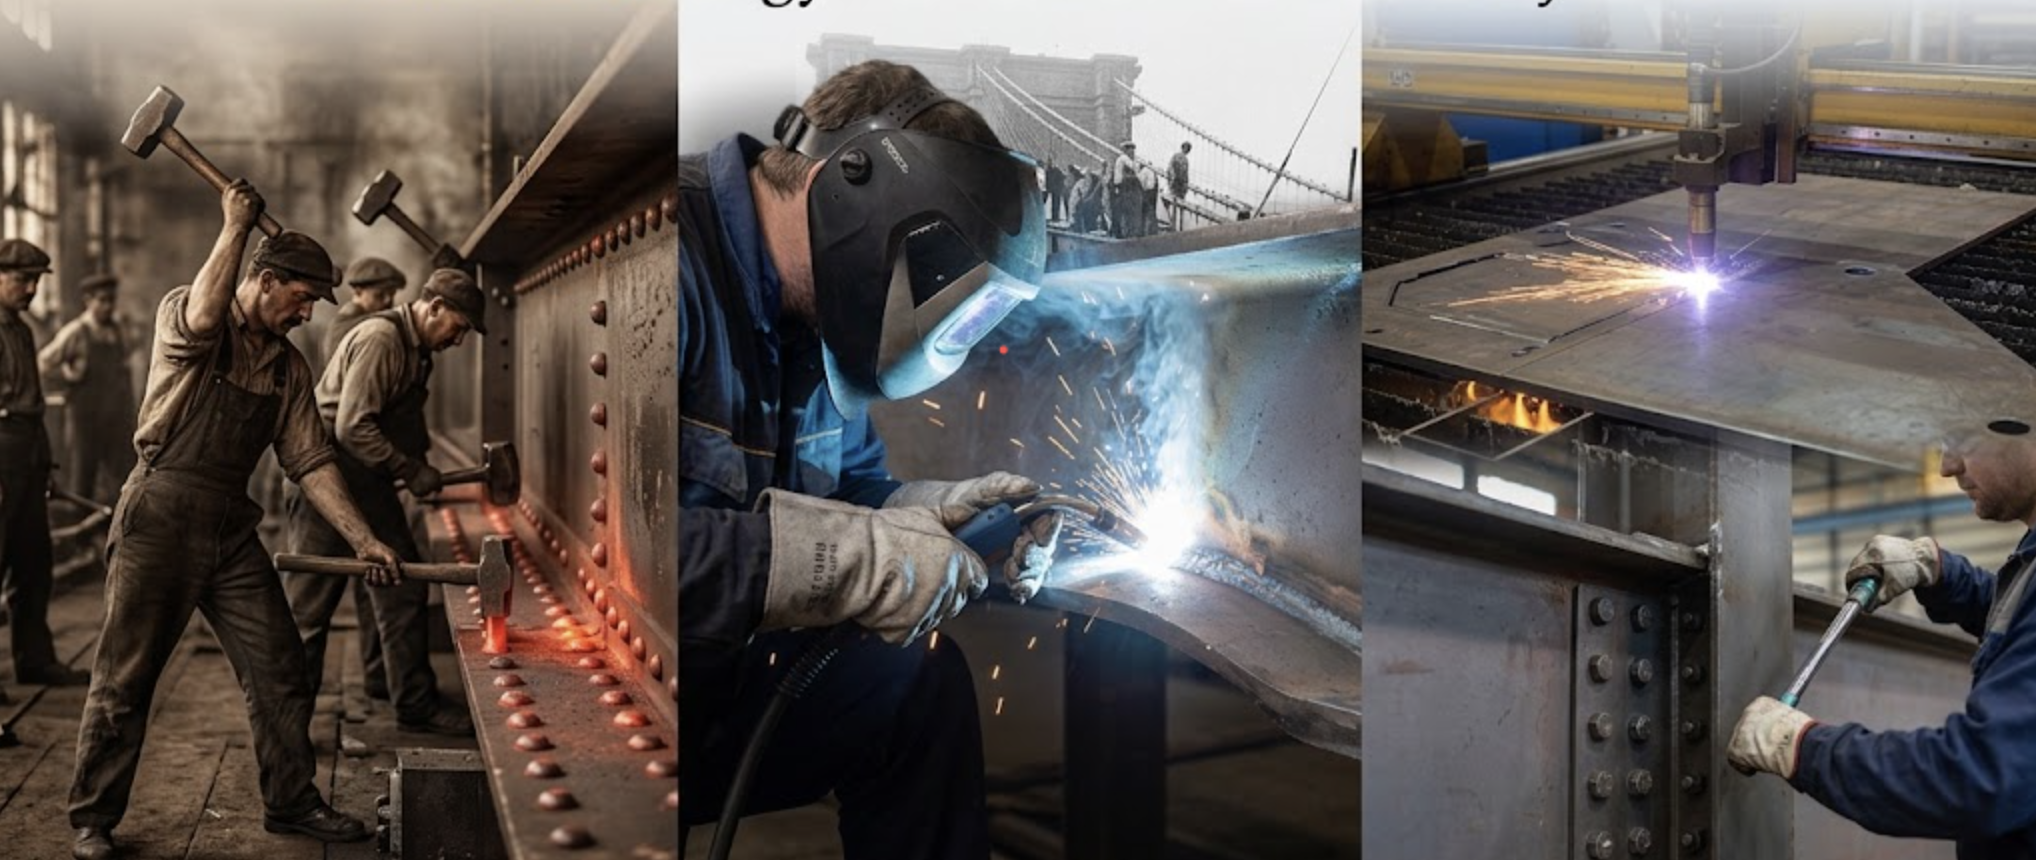
Egy acélszerkezet végső szilárdságát és élettartamát nem csak a felhasznált alapanyag minősége határozza meg, hanem az is, hogyan kapcsolódnak össze az egyes elemek. A hegesztett kötés – legyen szó ipari csarnokról, tolókapuról vagy egy design korlátról – a konstrukció gyenge vagy éppen erős pontja lehet, attól függően, milyen technológiával és milyen szakértelemmel készült.
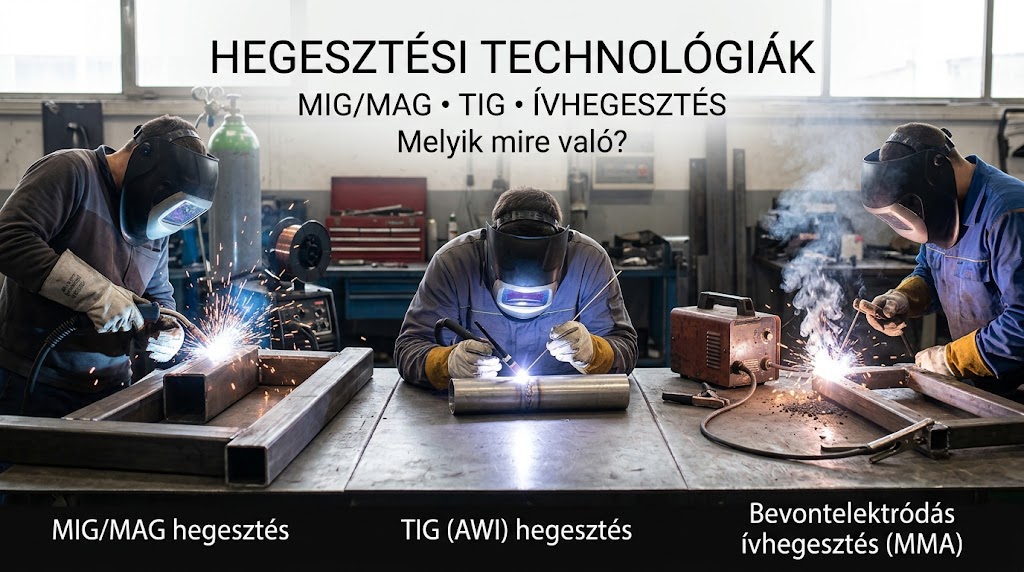
Korábbi cikkünkben, a Szegecseléstől a hegesztésig című bejegyzésben bemutattuk, hogyan jutott el a fémszerkezet-gyártás a szegecselt kötésektől a modern hegesztési eljárásokig. Ebben a hegesztési technológiák összehasonlításában megnézzük, miben különbözik egymástól a három leggyakrabban használt eljárás – az ívhegesztés (MMA), a MIG/MAG és a TIG –, és hogy a Trison Metal Kft. gyakorlatában melyiket mikor és miért választjuk.
Miért van jelentősége a megfelelő hegesztési technológia kiválasztásának?
A hegesztési eljárás megválasztása nem csupán technikai részletkérdés: közvetlenül befolyásolja a varrat szilárdságát, az elkészült szerkezet esztétikáját, a kivitelezés sebességét és végső soron a projekt költségét is. Ezért érdemes már az acélszerkezetek tervezési folyamata során – a vázlatoktól a kivitelezésig – figyelembe venni, milyen anyagvastagsággal, milyen környezeti körülmények között és milyen elvárt felületi megjelenéssel kell majd dolgozni.
Ívhegesztés (bevont elektródás kézi ívhegesztés – MMA)
Az ívhegesztés (angolul Manual Metal Arc, röviden MMA, a gyakorlatban gyakran csak „bottal hegesztés”) a legrégebbi, ma is széles körben használt eljárás. A hegesztőáram egy bevont fém elektróda és a munkadarab között húz ívet, a bevonat pedig égés közben védőgázt és salakot képez, amely megvédi az olvadt fémet a levegő oxigénjétől.
Előnyök
- Egyszerű, mobil felszerelés – generátorral is üzemeltethető, így helyszíni munkákra ideális
- Jól bírja a szeles, kültéri körülményeket, nincs szükség védőgáz-palackra
- Vastag anyagok és szennyezettebb, rozsdásabb felületek hegesztésére is alkalmas
- Alacsony eszközköltség
Hátrányok
- Lassabb, mint a MIG/MAG eljárás
- Több hulladék (salak) keletkezik, amit utókezeléssel el kell távolítani
- A varrat esztétikailag kevésbé szép, gyakran több utómunkát igényel
- Nagyobb hegesztői gyakorlatot igényel az egyenletes varrathoz
Mikor érdemes választani?
Az ívhegesztés ott a legjobb választás, ahol a munka a helyszínen, kültéren zajlik, és nincs lehetőség védőgáz biztosítására – ilyen például sok tolókapu és kerítés telepítési munka, ahol a kapuoszlopokat vagy a kerítéselemeket a végső helyükön kell rögzíteni.
MIG/MAG hegesztés – a gyors és hatékony ipari megoldás
A MIG/MAG (Metal Inert Gas / Metal Active Gas) eljárás során egy folyamatosan adagolt, fogyóelektródaként működő huzalelektróda és a munkadarab között húzódik az ív, a hegesztési zónát pedig védőgáz (inert argon vagy aktív szén-dioxid/argon keverék) árnyékolja az oxidációtól.
Előnyök
- Jelentősen gyorsabb, mint az ívhegesztés – nagy sorozatban és hosszú varratoknál hatékony
- Tiszta, viszonylag kis hőhatású varrat, kevesebb utómunka
- Könnyebben tanulható és jól automatizálható, robothegesztéssel is kombinálható
- Vékonyabb és vastagabb acéllemezekhez egyaránt jól illeszthető
Hátrányok
- Védőgázt igényel, így kültéri, szeles környezetben nehezebben kontrollálható
- A berendezés és a gázellátás miatt magasabb a kezdeti eszközköltség
- Kevésbé mobil, mint az ívhegesztés
Mikor érdemes választani?
A MIG/MAG technológia a gyártócsarnokban végzett munkák, nagy mennyiségű és hosszú varratot igénylő szerkezetek – például tartóoszlopok, rácsos tartók vagy egy teljes ipari acélcsarnok elemeinek – összeállításánál a leghatékonyabb, ahol a kontrollált körülmények, így az állandó gázellátás is biztosított.
TIG hegesztés – a precizitás és esztétikum technológiája
A TIG (Tungsten Inert Gas) hegesztésnél egy nem fogyó volfrámelektróda hozza létre az ívet, a hegesztőanyagot pedig külön, kézzel adagolt huzal biztosítja, miközben inert védőgáz – jellemzően argon – óvja a hegfürdőt. Ez a legösszetettebb, de legszebb és legpontosabb eredményt adó eljárás.
Előnyök
- A legszebb, legegyenletesebb, utómunkát alig igénylő varrat
- Kiváló vékony falú elemekhez, rozsdamentes acélhoz és alumíniumhoz
- Pontosan szabályozható hőbevitel, minimális deformáció
Hátrányok
- Jelentősen lassabb, mint a másik két eljárás
- Nagy gyakorlatot és odafigyelést igénylő technika
- Magasabb munkadíj és hosszabb átfutási idő
Mikor érdemes választani?
A TIG hegesztés ott indokolt, ahol a látható varratminőség és a precizitás számít leginkább – jellemzően design korlátoknál, beltéri lépcsőelemeknél vagy vékony falú, esztétikai szempontból kiemelt szerkezeteknél, ahol a varrat gyakorlatilag a végső felület része.
Hegesztési technológiák összehasonlítása táblázatban: ívhegesztés vs. MIG/MAG vs. TIG
| Szempont | Ívhegesztés (MMA) | MIG/MAG | TIG |
|---|---|---|---|
| Hegesztési sebesség | Közepes | Gyors | Lassú |
| Varrat esztétikuma | Közepes, utómunkát igényel | Jó | Kiváló |
| Jellemző anyagvastagság | Vastag lemezek | Vékony–vastag | Vékony falú elemek |
| Kültéri alkalmazhatóság | Kiváló, szélben is | Korlátozott | Korlátozott |
| Szükséges szakértelem | Közepes | Közepes | Magas |
| Jellemző felhasználás | Helyszíni szerelés, kerítés, kapu | Csarnokszerkezet, nagy sorozat | Korlát, lépcső, design elemek |
| Költséghatékonyság | Alacsony eszközköltség | Közepes | Magasabb munkadíj |
Melyik technológiát választja a Trison – és miért?
A gyakorlatban a három eljárás ritkán zárja ki egymást: egy komplett projektnél – legyen szó egy ipari csarnokról, egy kapurendszerről vagy egy belsőépítészeti korlátról – gyakran mindhárom technológia megjelenik, attól függően, melyik elem éppen hol és milyen körülmények között készül. A gyártócsarnokban a tartószerkezeti elemeket jellemzően MIG/MAG eljárással állítjuk össze, a helyszíni rögzítési munkákat ívhegesztéssel végezzük, míg a látható, esztétikai szerepet is betöltő elemeknél – korlátok, díszítőelemek – a TIG hegesztés biztosítja a kívánt minőséget.
Fontos, hogy a technológia megválasztása önmagában nem garancia a minőségre – ahogy korábban az Amit a kivitelezők nem mondanak el az acélszerkezetekről című cikkünkben is írtuk, a hegesztő szakértelme, a varratok ellenőrzése és a megfelelő szabványok betartása – például az EN 1090 – legalább ennyire meghatározó. Ezekről a minőségbiztosítási elvekről részletesen az Iparági szabványok, amiket vállalunk című bejegyzésünkben olvashat bővebben.
Gyakran ismételt kérdések
Melyik hegesztési technológia adja a legerősebb varratot?
Megfelelő paraméterezés és szakértelem mellett mindhárom eljárással szabványnak megfelelő, teherbíró varrat készíthető. A gyakorlatban a MIG/MAG és a TIG ad egyenletesebb, kiszámíthatóbb varratminőséget, az ívhegesztéssel pedig vastag, nagy keresztmetszetű elemeknél lehet különösen erős kötést elérni.
Lehet TIG hegesztést végezni kültéren?
Elméletileg igen, de a legkisebb légmozgás is elfújhatja a védőgázt a hegfürdő felől, ami hegesztési hibákhoz vezet. Ezért a TIG hegesztést a gyakorlatban zárt, szélmentes körülmények között – jellemzően gyártócsarnokban – végezzük.
Melyik a legolcsóbb hegesztési eljárás?
Eszközoldalról az ívhegesztés a legalacsonyabb beruházású technológia, azonban a lassabb munkasebesség miatt nagyobb mennyiségnél a munkaóra-költség felemelheti a teljes árat. Nagy sorozatban és hosszú varratoknál a MIG/MAG összességében általában költséghatékonyabb.
Összefoglalás
Az ívhegesztés, a MIG/MAG és a TIG mindegyike megtalálja a helyét az acélszerkezet-gyártásban – a kérdés nem az, melyik a legjobb általánosságban, hanem hogy az adott projekt anyagvastagsága, helyszíne és elvárt megjelenése alapján melyik a megfelelő. A Trison Metal Kft. 30 év tapasztalatával mindhárom technológiát alkalmazza, és már a tervezés fázisában figyelembe vesszük, melyik eljárás hozza majd ki a legtöbbet az Ön projektjéből.
Egyedi acélszerkezetre van szüksége?
Kérjen díjmentes ajánlatot a Trison Metal Kft.-től. 30 év tapasztalattal, a megfelelő hegesztési technológiával és szabványos minőségben készítjük el az Ön projektjét – legyen szó csarnokról, kapuról, kerítésről, lépcsőről vagy korlátról.